
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Alle rettigheder forbeholdes.
Links Sitemap RSS XML Privatlivspolitik

Rullereglen Behandling bag emballage
Emballage kan se simpel ud udefra, men den endelige ydeevne af en karton bestemmes af mange detaljer inde i dens formstruktur. En pakke skal foldes i den rigtige position, åbnes glat, forblive stabil under produktionen og i nogle tilfælde rives eller adskilles på en kontrolleret måde.
Disse krav omsættes til forskellige linjestrukturer under fremstilling af matrice. Folderegler, skærelinjer, perforering og brodannelse har alle forskellige formål, og deres positioner skal svare til emballagens design.
For matriceproducenter er udfordringen ikke blot at forberede linjer af forskellig længde. Den vigtigere opgave er at sikre, at hver forarbejdede linje matcher den struktur, der kræves af den endelige karton.
Ikke alle dele af en pakke behøver den samme behandling
En foldekarton indeholder normalt paneler, foldesektioner, åbninger og forbindelsesområder. Disse forskellige dele udfører ikke den samme funktion, så de kan ikke altid bruge den samme type line.
En foldeline bruges hovedsageligt til at skabe en kontrolleret foldelinje. Den styrer kartonen til at folde i en forudbestemt position uden at skære helt igennem den.
Skæring anvendes, hvor materialet skal adskilles helt. Perforering er velegnet til områder, der har behov for kontrolleret rivning, mens brodannelse kan holde udvalgte sektioner forbundet efter udstansning.
I en enkelt matrice kan disse strukturer arbejde sammen. Det endelige resultat afhænger ikke kun af den enkelte behandlingsmetode, men også af om hver linje er placeret korrekt i forhold til de andre.
Skæring: Forberedelse af de nødvendige længder
Før foldelinjalen kan samles til en matrice, skal de først klargøres i henhold til dimensionerne i matricedesignet.
Forskellige sektioner af en karton kræver forskellige længder. De ydre skæresektioner, foldesektioner og specielle strukturer kan alle kræve forskellige linelængder.
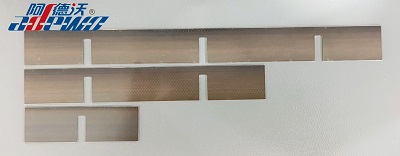
Hvis en line skæres for lang eller for kort, kan den påvirke dens position under samlingen af matricen. I mere komplekse matricekonstruktioner kan selv små forskelle gøre installationen vanskeligere eller påvirke, hvordan de bearbejdede sektioner stemmer overens med det originale design.
Derfor er længdeidentifikation, sortering og afskæring vigtige trin i linjeforberedelsen.
For producenter, der håndterer flere kartondesigns på samme tid, kan automatisk identificering af forskellige linjelængder også forenkle forberedelsesprocessen og reducere behovet for manuelt at adskille materialer før samling.
Perforering: Oprettelse af en kontrolleret tåre
Ikke hver pakke er designet til at åbne gennem foldning alene.
Mange kartoner og pappakker inkluderer afrivningssektioner, letåbne områder eller andre strukturer, der skal adskilles i hånden. Til disse applikationer ville en kontinuerlig skærelinje gøre sektionen adskilt for tidligt.
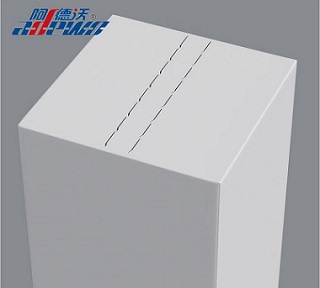
Perforering skaber i stedet en intermitterende skærestruktur. De uudskårne sektioner holder pakken forbundet før åbning, mens de afskårne sektioner giver en defineret vej til rivning.
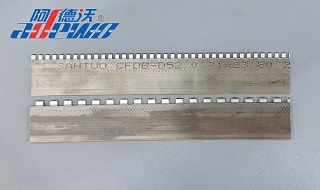
Arrangementet af perforeringen skal passe til emballagestrukturen og den påtænkte åbningsmetode. For meget skæring kan svække forbindelsen, mens utilstrækkelig skæring kan gøre pakken svær at rive i stykker.
Derfor er perforering et andet forarbejdningskrav end både skæring og folder.
Brodannelse: Vedligeholdelse af forbindelsespunkter
Et andet almindeligt krav er at holde udvalgte dele af kartonen forbundet efter udstansning.
Brodannelse skaber specifikke forbindelsespunkter langs den behandlede linje. Disse punkter hjælper med at bevare arkets integritet under produktion, håndtering eller efterfølgende operationer.
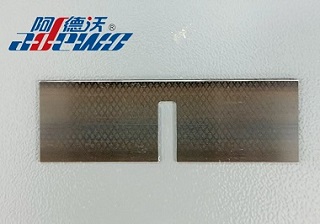
For nogle matricekonstruktioner er en enkelt bro ikke nok. Der kan være behov for flere tilslutningspunkter langs en sektion, hvor multi-bridging bliver nyttig.
Nogle designs kan også kræve brobygning på begge sider med tilsvarende bropositioner på begge sider af linjen.
Placeringen, antallet og arrangementet af broer skal overvejes sammen med matricedesignet. Deres formål er ikke blot at tilføje tilslutningspunkter, men at give den nødvendige balance mellem skæring og resterende forbindelse.
Lipning: Forbedring af hjørneskæring
Nogle kartonstrukturer kræver yderligere bearbejdning i slutningen af en linje, især hvor flere linjer mødes, eller hvor et rent hjørne er vigtigt.
Lipning skaber et hak i slutningen af reglen. Ved udstansning af karton kan dette hjælpe med at reducere resterende pap i hjørner efter skæring, hvilket resulterer i et renere hjørne.
Lipning kan også hjælpe med at reducere interferens, når regler krydser eller er samlet sammen. Dette bliver mere relevant, når matricen indeholder kompakte eller komplicerede linjestrukturer.
Selvom det forarbejdede hak er lille, kan det påvirke samspillet mellem tilstødende linjer og kvaliteten af den færdige karton.
Hvordan forberedes disse linier før montering af matrisen?
Forberedelsesprocessen begynder med det digitale formdesign.
Når den nødvendige linjeinformation er bestemt, skal forskellige længder identificeres og sorteres. Linjerne kan derefter skæres til deres specificerede længder, mens sektioner, der kræver speciel bearbejdning, kan modtage perforerings-, bro-, lip- eller stripningsrelaterede strukturer.
For en matriceproducent er disse trin tæt forbundet. Skærelængden, forarbejdningspositionen og den endelige montering skal alle svare til den originale designfil.
Efterhånden som emballagestrukturer bliver mere detaljerede, kan manuel forberedelse involvere flere gentagne opmålinger, sortering og forarbejdning. En mere organiseret automatiseret forberedelsesproces kan derfor være med til at gøre overgangen fra digitalt design til fysisk matrice mere konsekvent.
ADEWO ABM-X1E PROLængdesorteringsskæremaskine
ADEWO ABM-X1E PRO længdesorteringsskæremaskine kombinerer automatisk linjelængdeidentifikation og sortering med skære- og flere liniebehandlingsfunktioner.
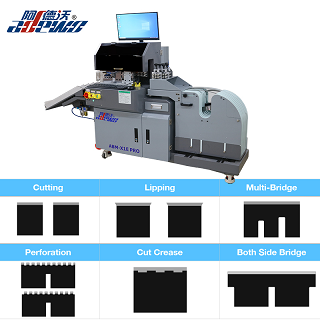
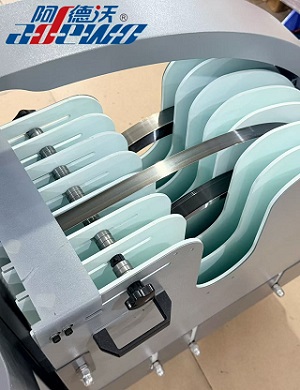
Maskinen er designet til trykfremstillingsapplikationer og understøtter 7 linealspoler og håndterer linealtykkelser på 0,71, 1,05 og 1,42 mm med linealhøjder fra 22 til 60 mm.
Dens behandlingsfunktioner omfatter:
Længde sortering
Skæring
Lipning
Multi-brodannelse
Brodannelse på begge sider
Perforering
Maskinen understøtter DXF- og DWG-filformater, hvilket gør det muligt at udarbejde behandlingsinformation fra almindeligt anvendte matricedesignfiler.
| Valgfri regeltykkelse | 0,71, 1,05, 1,42 mm |
| Understøttet regelhøjde | 22-60 mm |
| Tre værktøjsfunktioner |
Brodannelse, Skæring, Lipning, Bro på begge sider |
| Fire værktøjsfunktioner | Brodannelse, Skæring, Lipning, Perforering, Begge Sidebroer |
| Valgfri funktioner | Klip folder, Conner Cut, 4pt/8pt folderegel, afisoleringsregel |
| Maskinens vægt | 330 kg |
| Overordnet dimension | 1750*760*1250 mm (LxBxH) |
Fra emballagedesign til linjebearbejdning
En pakke kan virke ligetil, når den betragtes som et færdigt produkt, men dens foldning, åbning, rivning og affaldsfjernelse er tæt forbundet med matricestrukturen bagved.
En folderegel definerer, hvor kartonen folder. Skæring bestemmer, hvor materialet skiller. Perforering skaber en kontrolleret rivebane, mens brobygning opretholder udvalgte forbindelser. Lipping og stripping-relaterede strukturer imødekommer mere specifikke krav inden for matricen.
Hver proces har sit eget formål, men ingen af dem eksisterer uafhængigt af emballagedesignet.
Den digitale matricefil definerer den nødvendige struktur, og nøjagtig linjeforberedelse omdanner denne information til behandlede linier, der er klar til matricemontering. Denne sammenhæng mellem emballagedesign, matricekonstruktion og linjebearbejdning er det, der tillader små detaljer i et digitalt design at blive pålidelige funktioner i den færdige emballage.
Næste:
Copyright © 2022 Adewo Automation Equipment Co.,ltd. Alle rettigheder forbeholdes.
Links Sitemap RSS XML Privatlivspolitik